Конические шестерни с круговым зубом: инженерный анализ, технология производства и ключевые преимущества
Введение в конические передачи
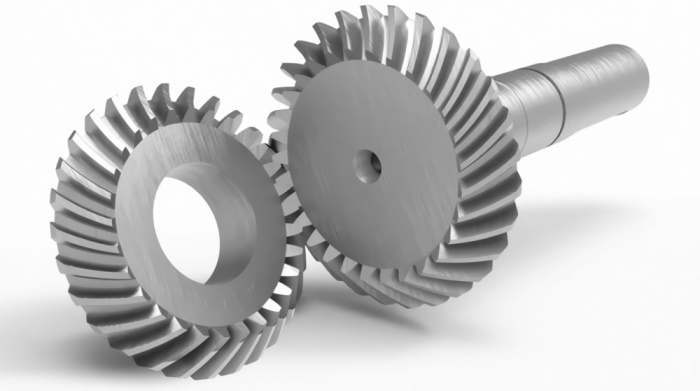
Конические зубчатые передачи являются неотъемлемой частью множества механизмов, где требуется передача вращения между валами, оси которых пересекаются. Наиболее распространенный угол пересечения составляет 90°, однако он может варьироваться в зависимости от конструктивных задач. Основное назначение таких передач — изменение направления движения при сохранении или преобразовании частоты вращения и крутящего момента. Среди всего многообразия конических передач особое место занимают шестерни с круговым (криволинейным) зубом, которые представляют собой вершину инженерной мысли в области механических передач для тяжелых условий эксплуатации.
В отличие от цилиндрических передач, работающих на параллельных валах, геометрия конических колес значительно сложнее. Зубья располагаются не на цилиндре, а на усеченном конусе. Это накладывает серьезные требования как к расчету геометрии, так и к технологии изготовления. Данный материал посвящен детальному разбору конических шестерен с круговым зубом, их преимуществам перед прямозубыми аналогами, особенностям тангенциальных зацеплений и современным технологиям их производства.
Преимущества конических шестерен с круговым зубом перед прямозубыми
Выбор в пользу кругового зуба обусловлен рядом фундаментальных физических и эксплуатационных преимуществ, которые становятся критичными при увеличении нагрузок и скоростей.
Непрерывность контакта и нагрузочная способность
Главное отличие заключается в характере взаимодействия зубьев. В прямозубой конической передаче контакт зубьев происходит по всей длине линии практически мгновенно. Это вызывает ударные нагрузки, повышенный шум и ограничивает передаваемую мощность. В передачах с круговым зубом линия контакта представляет собой дугу. Зацепление начинается плавно, когда один край зуба входит в контакт, и постепенно распространяется по всей его поверхности.
Ключевым фактором является то, что в зацеплении одновременно находится не менее двух пар зубьев. В некоторые моменты времени в контакте могут находиться даже три пары. Для сравнения, у прямозубых передач часто работает только одна пара, а вторая вступает в работу лишь после полного выхода первой. Наличие нескольких пар в зацеплении распределяет нагрузку, снижая контактные напряжения. По разным оценкам, это позволяет передавать мощности на 30% больше, чем в аналогичных по габаритам прямозубых передачах.
Ключевым фактором является то, что в зацеплении одновременно находится не менее двух пар зубьев. В некоторые моменты времени в контакте могут находиться даже три пары. Для сравнения, у прямозубых передач часто работает только одна пара, а вторая вступает в работу лишь после полного выхода первой. Наличие нескольких пар в зацеплении распределяет нагрузку, снижая контактные напряжения. По разным оценкам, это позволяет передавать мощности на 30% больше, чем в аналогичных по габаритам прямозубых передачах.
Плавность хода и бесшумность
Постепенное вступление зубьев в зацепление исключает вибрации и резкие скачки усилия. Это делает передачу исключительно плавной и тихой. Если прямозубые колеса начинают «выть» уже на средних скоростях из-за периодического входа и выхода зубьев из зацепления, то круговой зуб сохраняет акустический комфорт даже при высоких оборотах. Это свойство незаменимо в автомобильных дифференциалах, станочном оборудовании и бытовой технике высокого класса.
Технологичность монтажа и компенсация погрешностей
Бочкообразная форма зуба обеспечивает возможность самоустановки пятна контакта. При небольших осевых смещениях валов, неизбежных из-за упругих деформаций подшипников под нагрузкой, пятно контакта просто смещается вдоль высоты зуба, но не выходит за его пределы. Прямозубые передачи крайне чувствительны к точности сборки: малейшее отклонение приводит к концентрации износа на кромках зуба, что быстро выводит узел из строя.
Отличие от тангенциальных шестерен
Для понимания специфики кругового зуба необходимо сравнить его с другими типами, в частности с тангенциальными.
- Линия зуба: У шестерен с круговым зубом линия зуба на развертке делительного конуса представляет собой дугу окружности. У тангенциальных шестерен эта линия прямая, но она не проходит через вершину делительного конуса, а является касательной к некоторой окружности у основания.
- Направление усилий: Тангенциальные зубья были разработаны как попытка улучшить характеристики прямозубых передач без перехода к сложной криволинейной форме. Они способны работать на более высоких скоростях (до 12 м/с), чем прямозубые (до 5 м/с), но все же уступают круговому зубу.
- Сложность профиля: Профиль тангенциального зуба переменный по длине, что существенно усложняет проектирование и изготовление инструмента. Круговой зуб, несмотря на кажущуюся сложность формы, имеет математически выверенную и стабильную геометрию, оптимизированную для обработки методом обкатки.
Таким образом, тангенциальная передача является промежуточным звеном, тогда как круговой зуб — это стандарт для высоконагруженных и быстроходных узлов.
Технология нарезки: тонкости и этапы работ
Изготовление конических шестерен с круговым зубом — это сложный технологический процесс, требующий прецизионного оборудования и высокой квалификации персонала. Производство можно разделить на несколько ключевых этапов.
Этап 1: Подготовка заготовки и предварительная обработка
Процесс начинается с получения заготовки (поковки или штамповки). На токарных станках с ЧПУ производится черновая обработка: вытачивается внешний контур, формируются базовые поверхности (шейки вала, торцы). Критически важно обеспечить минимальные припуски, чтобы избежать дисбаланса и коробления детали на последующих этапах термообработки.
Этап 2: Нарезание зубьев (Зубообработка)
Это сердце технологического процесса. Для конических колес с круговым зубом основным методом является метод обкатки. Он имитирует процесс зацепления нарезаемого колеса с воображаемым плоским производящим колесом.
Оснастка и оборудование: Используются специализированные зубофрезерные или зубострогальные станки.
Оснастка и оборудование: Используются специализированные зубофрезерные или зубострогальные станки.
- Инструмент: Применяются резцовые головки-протяжки большого диаметра (от 533 мм до 900 мм и выше). Головка вращается с высокой скоростью, совершая главное движение резания.
- Движение обкатки: Одновременно заготовка медленно поворачивается вокруг своей оси, синхронизируясь с вращением резцовой головки. Резцы врезаются в металл, формируя эвольвентный профиль боковой поверхности зуба.
Тонкости метода:Нарезание делится на черновое и чистовое. Черновое нарезание снимает основной объем металла. Чистовая обработка требует ювелирной точности настройки станка. Контролируются:
- Угол делительного конуса.
- Средний модуль.
- Направление спирали (правое или левое).
- Толщина зуба.
Современные станки с ЧПУ позволяют вносить коррекции в реальном времени, компенсируя износ инструмента и температурные деформации (Amursu.ru).
Этап 3: Термическая обработка
После нарезки зубья имеют недостаточную твердость. Для обеспечения ресурса деталь подвергается цементации (насыщению поверхностного слоя углеродом) или закалке токами высокой частоты (ТВЧ). После закалки деталь приобретает высокую твердость поверхности (HRC > 58-62) при вязкой сердцевине. Этот этап неизбежно ведет к короблению детали.
Этап 4: Финишная обработка (Шлифование и притирка)
Чтобы исправить деформации от термообработки и достичь требуемой точности (6-я степень и выше), применяется шлифование зубьев. Специализированные зубошлифовальные станки снимают тонкий слой материала, восстанавливая идеальную геометрию.
Значение обкатки и притирки пар
Даже самое точное шлифование оставляет на поверхности зуба микронеровности. Если собрать такую пару и сразу подать полную нагрузку, пиковое давление в точках контакта превысит предел прочности масляной пленки, что приведет к задирам и мгновенному выходу из строя. Для предотвращения этого применяются операции обкатки и притирки.
Обкатка (приработка под нагрузкой)
Собранная пара устанавливается на контрольно-обкатной стенд. Шестерни вращаются с небольшим перекосом и осевым смещением под определенной нагрузкой. В процессе трения микронеровности сглаживаются, а пятно контакта "прикатывается", принимая свою окончательную форму и положение. Оператор контролирует пятно контакта с помощью краски (берлинской глазури): оно должно располагаться строго посередине зуба, занимая определенную долю его длины и высоты.
Притирка
Это финишная абразивная операция. В зону зацепления подается специальная абразивная паста (притирочная мазь). Детали вращаются с проскальзыванием. Абразив срезает оставшиеся микроскопические выступы, доводя шероховатость поверхности до минимальных значений. Время притирки зависит от размера передачи:
- Легковые автомобили: 4–6 минут.
- Тяжелые грузовики: 8–12 минут.
- Промышленные редукторы: до 20 минут и более.
Именно качественная притирка гарантирует отсутствие шума ("воя") и долговечность главной пары автомобиля или узла промышленного привода.
Примеры работ и сроки изготовления
Производство пары конических шестерен с круговым зубом — задача индивидуальная.
Пример заказа: Пара для бортового редуктора строительной техники (экскаватора-погрузчика).
- Операции:
- Проектирование по образцу или чертежу заказчика.
- Изготовление поковок из стали 18ХГТ или 20ХН3А.
- Токарно-фрезерная обработка.
- Зубонарезание.
- Стабилизирующая термообработка.
- Зубошлифование.
- Сборка в контрольную пару, обкатка, клеймение.
- Этапы контроля: Межоперационный контроль размеров -> Контроль твердости -> 100% контроль шума и пятна контакта на стенде.
- Минимальные сроки: Учитывая сложность оснастки (подбор или изготовление резцовой головки нужного диаметра и угла) и длительность термической обработки, реальный срок изготовления качественной пары составляет от 15 до 25 рабочих дней. Экспресс-заказы возможны, но сопряжены с риском снижения качества из-за нарушения режимов термообработки или сокращения времени притирки.
Заключение
Конические шестерни с круговым зубом являются золотым стандартом в тяжелом машиностроении и автомобилестроении. Их превосходство над прямозубыми и тангенциальными аналогами обусловлено непрерывностью зацепления, возможностью одновременной работы нескольких пар зубьев и уникальной способностью компенсировать монтажные погрешности. Высокая стоимость и длительные сроки их производства оправданы колоссальной нагрузочной способностью, долговечностью и низким уровнем шума. Успех создания надежной передачи кроется не столько в самом факте нарезания зубьев, сколько в строгом соблюдении технологий финишной шлифовки и, особенно, совместной обкатки и притирки пары, превращающих две отдельные детали в единый, безупречно работающий механизм.
Получить подробную информацию
или сделать заказ услуг по металлообработке можно у специалистов нашей компании
☎ +7 (905) 643-57-22
☎ +7 (964) 147-40-42
или сделать заказ услуг по металлообработке можно у специалистов нашей компании
☎ +7 (905) 643-57-22
☎ +7 (964) 147-40-42
СРОЧНЫЙ РЕМОНТ РЕДУКТОРОВ
Срочный ремонт редукторов: зубчатые колеса, шестерни,
валы и вал-шестерни
валы и вал-шестерни
Контакты
+7 (905) 643-57-22
+7 (964) 147-40-42
pk_zvezd@mail.ru
+7 (964) 147-40-42
pk_zvezd@mail.ru
248008, Г. КАЛУГА, УЛ. ЛИТВИНОВСКАЯ, Д. 2, СТР. 2
Нажимая на кнопку, вы даете согласие на обработку персональных данных и соглашаетесь c политикой конфиденциальности
ЗВЕЗДОЧКА 2022
Новости
Новости Производственной компании "Звездочка"
⏰ СРОЧНОЕ ИЗГОТОВЛЕНИЕ И ДОСТАВКА
Оставьте номер телефона и мы свяжемся с Вами!
Или можете позвонить нам сами
+7 (905) 643-57-22
Нажимая на кнопку, вы даете согласие на обработку персональных данных и соглашаетесь c политикой конфиденциальности