Разница между спиральным, круговым и паллоидным зацеплением конических шестерен
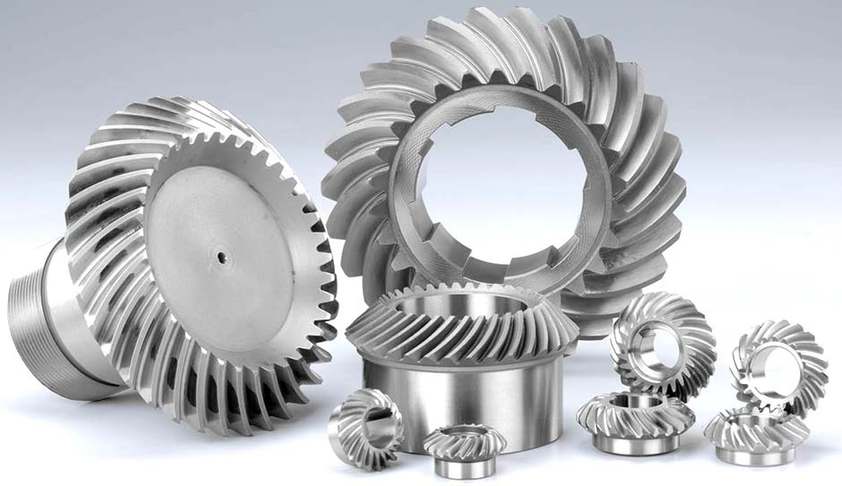
Конические зубчатые передачи — это фундамент механизмов, где необходимо передать крутящий момент между пересекающимися валами (чаще всего под углом 90°). В отличие от простых цилиндрических пар, геометрия конуса накладывает жесткие требования на форму зуба. На практике инженерам приходится выбирать между тремя основными типами профиля: прямым (тангенциальным), круговым (спиральным) и паллоидным.
Изменения размеров сечений по длине и формы деления
Главная особенность любой конической шестерни заключается в том, что ее венец представляет собой не цилиндр, а усеченный конус. Это диктует физические законы изменения зуба:
- Уменьшение модуля: Высота, толщина и шаг зуба линейно уменьшаются от внешнего большого торца к внутреннему малому торцу (вершине конуса).
- Конусность: Делительная поверхность является конической. Любое поперечное сечение дает подобную исходной фигуру, но меньшего масштаба.
По форме линии зуба на развертке делительного конуса передачи делятся на:
- Прямозубые (тангенциальные): Зубья прямые. Контакт происходит мгновенно по всей линии, вызывая шум и ударные нагрузки. Применяются только на низких скоростях.
- Спиральные (круговые): Линия зуба представляет собой дугу окружности. Это самый распространенный сегодня тип для высоконагруженных узлов.
- Паллоидные: Особый вид криволинейного зуба, требующий отдельного разбора.
- Гипоидные: Смещенное зацепление (оси не пересекаются), характерное для автомобильных мостов.
Паллоидное зацепление — что это?
Паллоидное зацепление (Palloid) — это специфический тип конической передачи со спиральными зубьями, разработанный преимущественно немецкой школой машиностроения (известна система Klingelnberg Palloid).
Его ключевые геометрические особенности
- Профиль: Зубья формируются методом обкатки и имеют профиль, близкий к эвольвентному, но с переменным коэффициентом коррекции.
- Сдвиг профиля: Зубья шестерни получают положительный сдвиг, который равен нулю на внешнем торце и увеличивается при приближении к вершине конуса. У сопряженного колеса сдвиг отрицательный.
- Постоянная высота: Благодаря высотной коррекции, конические шестерни паллоидного зацепления часто имеют практически одинаковую высоту зуба по всей его длине, что выгодно отличает их от стандартных круговых зубьев, сильно сужающихся к вершине
Технология: Изготовление требует прецизионных станков и часто сопровождается ручной финишной доводкой собранной пары для достижения идеального пятна контакта
Паллоид обеспечивает сверх плавный ход и высокую точность, но крайне чувствителен к точности установки осей.
Спиральное (круговое) против прямозубого (тангенциального) зацепления
В современной технической литературе термины «спиральное» и «круговое» зацепление часто используются как синонимы, описывая одну и ту же передачу Gleason-типа (где линия зуба — дуга окружности). Однако разница с тангенциальным (прямозубым) зацеплением колоссальна.
Передаточное число
Передаточное число (ii) конической передачи определяется как отношение числа зубьев ведомого колеса (z2z2) к числу зубьев ведущей шестерни (z1z1):
i=z2z1i=z1z2
Также оно выражается через угловые скорости (ωω) или крутящие моменты (TT). Для конических передач критически важен угол наклона спирали. Правое и левое направление нарезки выбирается так, чтобы осевая сила прижимала шестерню к основанию вала, разгружая подшипники, либо наоборот — инженеры сознательно создают прижим для обеспечения постоянного пятна контакта при отсутствии упорных подшипников.
Направление вращения (по или против часовой стрелки)
Направление вращения выходного вала зависит исключительно от количества промежуточных ступеней и направления линии зуба:
- Одна ступень (одна пара): Если смотреть со стороны вершины конуса, вращение передается «в обратную сторону» относительно точки входа зуба в зацепление. Чтобы сохранить направление (например, руль вправо — колесо вправо), в одноступенчатых дифференциалах один из зубьев делается с левой спиралью, а другой — с правой.
- Две ступени: Направление вращения совпадает с ведущим валом.В промышленных редукторах направление строго задается кинематической схемой. При монтаже главной пары автомобиля ошибка в направлении спирали приведет к тому, что под нагрузкой пятно контакта уйдет на острые кромки, и передача разрушится за несколько километров.
Примеры работ до кол-ва зубьев Z<100, этапы и контроль (Практикум инженера)
Рассмотрим реальный кейс: изготовление пары для бортового редуктора экскаватора-погрузчика. Ведущая шестерня z1=12, ведомое колесо z2=58. Сумма зубьев ΣZ=7.
Что сделано (Этапы производства):
Что сделано (Этапы производства):
- Проектирование и подготовка: Расчет углов делительных конусов. Заказ поковки из стали 20ХН3А.
- Черновая обработка: Токарно-фрезерная обработка заготовки, вытачивание базовых шеек и расточка центрального отверстия.
- Зубонарезание (Обкатка): Работа на станке типа Gleason. Используется резцовая головка диаметром 533 мм. Черновое снятие металла занимает 2–3 прохода. Чистовой проход формирует финальный профиль с точностью до микронов.
- Термическая обработка: Цементация (науглероживание) на глубину 1.2–1.5 мм с последующей закалкой. Твердость поверхности достигает HRC 60.
- Зубошлифование: Обязательный этап после закалки для снятия коробления. Станок восстанавливает идеальный эвольвентный профиль круга.
- Сборка и притирка: Шестерни устанавливаются в контрольно-обкатной стенд. Подается абразивная паста. Пара работает 8–10 минут с проскальзыванием. Это единственный способ убрать остаточные риски от шлифовки и гарантировать отсутствие задиров при пуске реального механизма.
Как проверяли (Контроль качества):
- Межоперационный контроль: Проверка диаметра вершин и биения баз после каждой операции.
- Контроль твердости: Замер по Роквеллу (HRC) на шейке и на впадине зуба (проверка глубины прокала).
- Контроль пятна контакта: Нанесение краски (берлинской глазури). Пятно должно находиться строго посередине высоты зуба, занимать не менее 60-70% его длины и быть симметричным. Смещение к пятке или носику зуба недопустимо.
- Контроль шума: Испытания на стенде под расчетной нагрузкой. Измеряется уровень звукового давления в децибелах. Превышение нормы означает брак термообработки или ошибки в настройке станка.
Минимальные сроки:Из-за необходимости подбора/заказа конкретной резцовой головки под данный модуль и углы, а также длительности цементации (до 3 суток) и остывания деталей, реалистичный срок изготовления качественной пары составляет 15–25 рабочих дней.
Итог: Выбор между круговым, спиральным и паллоидным профилем всегда упирается в баланс стоимости оборудования и требований к ресурсу. Для тяжелой техники стандартом остается круговой зуб, обработанный по технологии обкатки с обязательной финишной притиркой.
Итог: Выбор между круговым, спиральным и паллоидным профилем всегда упирается в баланс стоимости оборудования и требований к ресурсу. Для тяжелой техники стандартом остается круговой зуб, обработанный по технологии обкатки с обязательной финишной притиркой.
Итог: Выбор между круговым, спиральным и паллоидным профилем зуба всегда упирается в баланс стоимости оборудования и требований к ресурсу. Для тяжелой техники стандартом остается круговой зуб, обработанный по технологии обкатки с обязательной финишной притиркой.
Получить подробную информацию
или сделать заказ услуг по металлообработке можно у специалистов нашей компании
☎ +7 (905) 643-57-22
☎ +7 (964) 147-40-42
или сделать заказ услуг по металлообработке можно у специалистов нашей компании
☎ +7 (905) 643-57-22
☎ +7 (964) 147-40-42
СРОЧНЫЙ РЕМОНТ РЕДУКТОРОВ
Срочный ремонт редукторов: зубчатые колеса, шестерни,
валы и вал-шестерни
валы и вал-шестерни
Контакты
+7 (905) 643-57-22
+7 (964) 147-40-42
pk_zvezd@mail.ru
+7 (964) 147-40-42
pk_zvezd@mail.ru
248008, Г. КАЛУГА, УЛ. ЛИТВИНОВСКАЯ, Д. 2, СТР. 2
Нажимая на кнопку, вы даете согласие на обработку персональных данных и соглашаетесь c политикой конфиденциальности
ЗВЕЗДОЧКА 2022
Новости
Новости Производственной компании "Звездочка"
⏰ СРОЧНОЕ ИЗГОТОВЛЕНИЕ И ДОСТАВКА
Оставьте номер телефона и мы свяжемся с Вами!
Или можете позвонить нам сами
+7 (905) 643-57-22
Нажимая на кнопку, вы даете согласие на обработку персональных данных и соглашаетесь c политикой конфиденциальности